Introduction
Un plan de coupe mal réglé peut gâcher un panneau entier avant même de toucher la scie. Les trois paramètres les plus souvent négligés sont aussi les plus impactants : le trait de scie, le sens du fil du bois et la gestion des chutes. Ensemble, ils peuvent représenter 5 à 15 % de matière perdue en plus. Cet article explique comment ajuster chacun de ces réglages dans votre plan de débit panneau bois, avec des exemples chiffrés et des recommandations directement applicables. Que vous découpiez du MDF, du contreplaqué ou de l’OSB, ces principes s’appliquent à tous les matériaux courants.
Le trait de scie : un millimètre qui change tout
Le trait de scie, appelé kerf en anglais, est l’épaisseur de matière retirée par la lame lors de chaque coupe. Pour une scie circulaire standard, cette valeur est généralement comprise entre 2,8 et 3,2 mm. Pour une scie à ruban fine, elle descend à 1,5 mm. Ce détail paraît anodin, mais il devient critique dès qu’un panneau nécessite de nombreuses coupes.
Exemple concret : vous découpez 8 pièces de 280 mm dans une largeur de 2 440 mm. Sans kerf, le calcul donne 8 × 280 = 2 240 mm, soit un reste de 200 mm. Avec un kerf de 3 mm et 7 coupes internes, la matière retirée est 7 × 3 = 21 mm. Il reste alors 200 − 21 = 179 mm, ce qui est encore suffisant. Mais si vous cherchez à caser une neuvième pièce de 180 mm, il vous manque exactement 1 mm. La pièce ne rentre pas.
Dans votre plan de débit en ligne, renseignez toujours le kerf exact de votre machine avant de lancer l’optimisation. Cette valeur se trouve dans les spécifications de la lame ou se mesure sur une chute de test. Un écart de 0,5 mm entre la valeur réelle et la valeur saisie suffit à invalider un placement sur les grands formats.
Le sens du fil : orientation des pièces et qualité de coupe
Le sens du fil (ou grain du bois) désigne la direction des fibres dans le panneau. Il est directement visible sur les contreplaqués décorés et les panneaux de bois massif. Sur le MDF et l’aggloméré standard, il n’existe pas à proprement parler, mais la face mélaminée peut présenter un décor directionnel qui simule un fil.
Respecter le sens du fil a deux effets principaux :
Dans un logiciel de découpe, le sens du fil se configure par une contrainte d’orientation. Vous indiquez si chaque pièce peut être pivotée à 90° ou non. Activer cette contrainte réduit légèrement le taux d’optimisation (généralement 2 à 5 % de matière supplémentaire consommée), mais garantit la qualité finale.
Règle pratique : bloquez l’orientation uniquement pour les pièces visibles ou structurelles. Laissez l’algorithme libre pour les tasseaux, les fonds de tiroir et les éléments cachés. Cette approche hybride préserve à la fois la qualité et l’optimisation.
Gérer les chutes : classer, mesurer, réutiliser
Une chute est le reste d’un panneau après découpe. Elle peut mesurer 50 mm comme 800 mm. La différence entre une chute inutilisable et une chute précieuse tient souvent à la façon dont on l’a planifiée.
Trois catégories de chutes à distinguer :
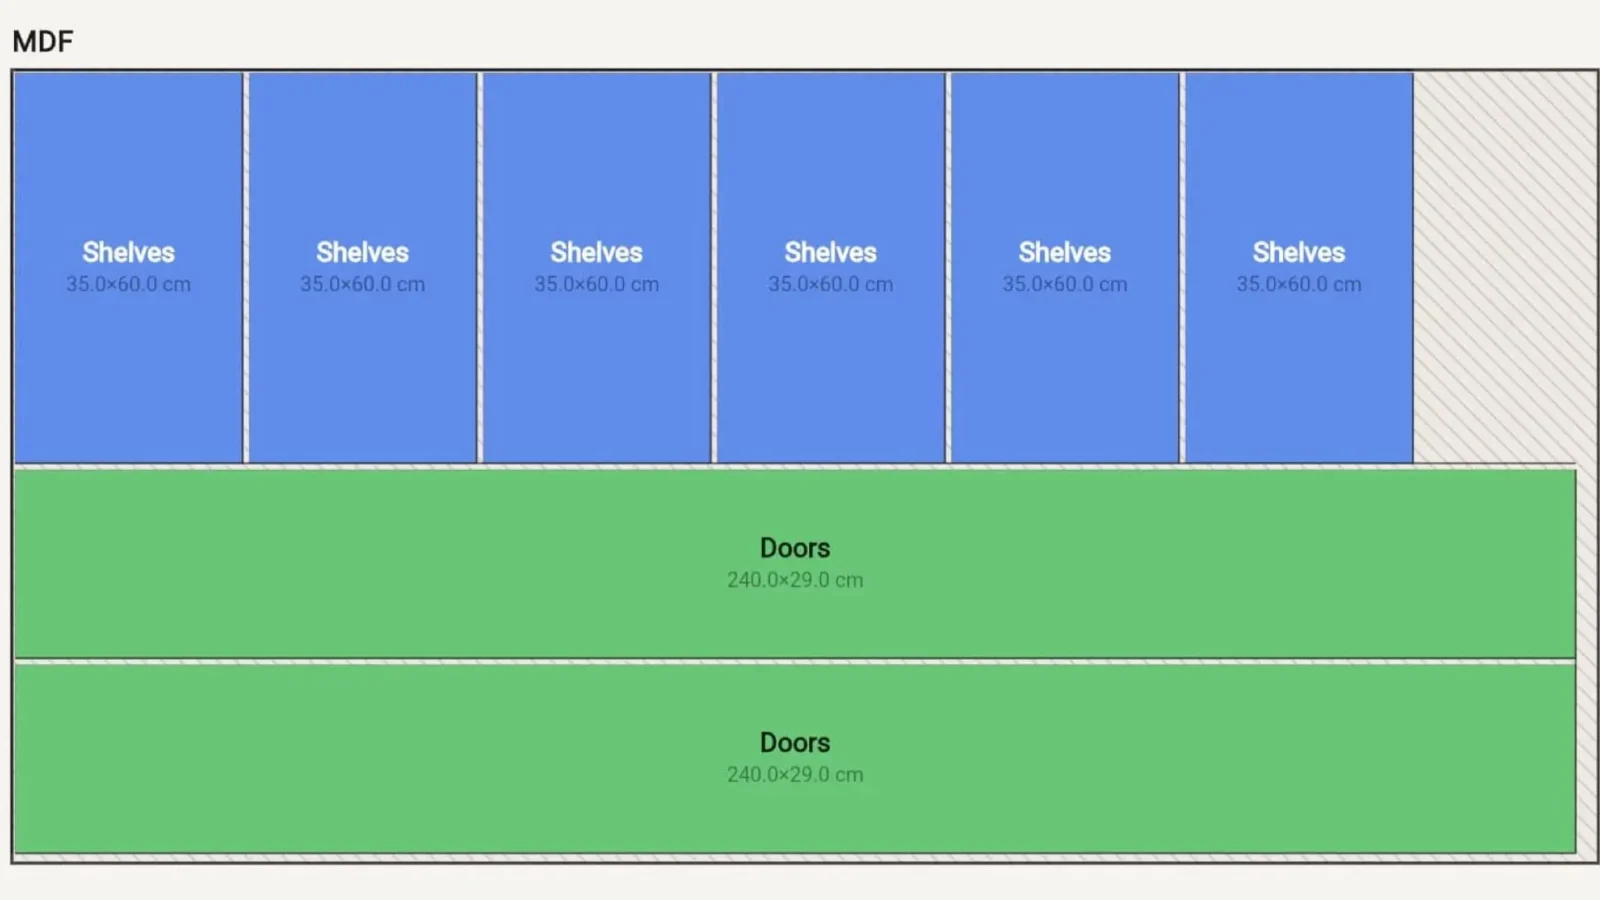
Un bon optimiseur de panneaux calcule automatiquement les chutes de catégorie 1 et 2. Il les affiche avec leurs dimensions exactes à l’issue de l’optimisation. Vous pouvez les sauvegarder comme « stock » et les réintégrer dans un prochain projet comme si c’était des panneaux partiels.
| Type de chute | Dimension minimale | Utilisation typique |
|---|---|---|
| Grande | > 300 × 300 mm | Pièce future, panneau partiel |
| Moyenne | 100–300 mm | Tasseau, renfort, cale |
| Petite | < 100 mm | Déchet, cale de montage |
Ce classement systématique permet de réduire l’achat de matière neuve sur les projets suivants. Sur un atelier qui produit 3 à 4 meubles par mois, l’économie peut atteindre 1 à 2 panneaux par mois, soit 40 à 80 € d’économie mensuelle selon le matériau utilisé.
Combiner les trois réglages : méthode pas à pas
Voici comment appliquer ces trois paramètres dans un workflow réel, du premier clic jusqu’à la découpe.
Étape 1 — Saisir les panneaux disponibles. Entrez les dimensions exactes de vos panneaux bruts. Si vous avez des chutes en stock, ajoutez-les comme panneaux supplémentaires avec leurs dimensions réelles.
Étape 2 — Renseigner le kerf. Avant de placer une seule pièce, entrez la valeur du trait de scie de votre machine. Pour une scie de table standard : 3,2 mm. Pour une scie plongeante de précision : 2,8 mm.
Étape 3 — Configurer les contraintes d’orientation. Pour chaque pièce, indiquez si le sens du fil est obligatoire. Bloquez l’orientation des plateaux, des façades et des montants. Laissez libre les fonds et les éléments structurels cachés.
Étape 4 — Lancer l’optimisation. L’algorithme calcule le meilleur placement en tenant compte du kerf et des contraintes d’orientation. Vérifiez le taux d’utilisation matière affiché. Un taux inférieur à 80 % suggère qu’une pièce contrainte empêche une bonne optimisation : identifiez-la et réévaluez sa contrainte.
Étape 5 — Analyser les chutes. Notez les chutes de catégorie 1 avant d’exporter le plan. Exportez en PDF pour la découpe et en JSON pour archiver le projet avec les dimensions des chutes récupérables.
Le calculateur de poids de vos panneaux peut compléter cette étape si vous devez estimer le poids de la commande ou vérifier la charge d’un véhicule de transport.
Conclusion
Un plan de coupe bien réglé ne demande pas plus de temps qu’un plan bâclé. Il exige trois décisions explicites : renseigner le kerf exact, définir les contraintes d’orientation pièce par pièce, et planifier les chutes dès la phase de conception. Ces trois réglages combinés réduisent les pertes matière de façon mesurable et évitent les mauvaises surprises à la scie.
Pour appliquer ces principes immédiatement, planifiez vos découpes avec Offcut : l’outil intègre le kerf, les contraintes de sens du fil et la gestion des chutes dans une interface pensée pour les menuisiers et les bricoleurs exigeants. La version gratuite est suffisante pour la plupart des projets individuels.